技术应用
如何为加工中心匹配合理风量
很多车间在选型时倾向于「买大一点」。但风量并不是越大越好——抽得太猛会把切削液一起带走,抽得太弱又抓不住雾。
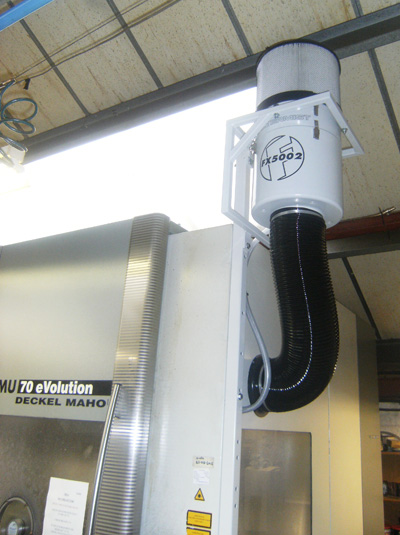
先看罩体,而不是先看机器
决定捕集效果的直接因素是罩体开口处的风速,而不是设备铭牌上的最大风量。 同样的风量,配一个大罩体开口风速就低,配一个小罩体风速就高。
因此第一步是把罩体的开口面积算清楚。开口风速通常需要维持在一个能形成稳定内向气流的水平, 具体数值取决于雾的初始动能与车间横向干扰风的强度。
再算管道阻力
风量在管道里流动会损失压力。弯头数量、管径、管长、以及是否汇流,都会影响最终到达罩口的实际风量。 不少现场出现「铭牌风量够,但罩口没风」的情况,问题往往出在这里。
比较稳妥的做法是:把管路草图发给我们,由工程师做阻力校核后再定机型, 而不是按经验直接套一个型号。
留出余量,但不要过量
设计阶段留 10%–20% 的余量是合理的,用于应对后续工况变化与管道积油导致的阻力上升。 但余量超过 50% 通常意味着选型偏大,既不经济,也可能带来噪音与抽走过量切削液的问题。
本文为示例内容,用于演示站点结构与排版,不代表任何具体产品的实际性能承诺。